Gőzös hajkiegyenesítők fekete hajhoz: mit tesz valójában a hő, a víz és a feszülés
Gyártási szint áttekintése, hogy miért viselkednek másként a gőzölős vasalók a 4A és 4C közötti hajszálakon, és valójában mely specifikációk határozzák meg az eredményt.
Kezdje a tompa változattal: a gőzös hajvasaló nem egy olyan eszköz, amely varázslatosan selyemmé változtatja a tekercseket. Valójában csökkenti azt a hőmérsékletet, amelyre ugyanolyan simaság eléréséhez szüksége van. A nagy porozitású, szorosan feltekeredett hajon egy-két durván 160–180°C-os gőzbehúzás általában laposabb lesz, kevésbé göndörödik és jóval kevesebb a perzselt szag, mint a 200°C feletti szárazon.
Ez csak akkor érvényes, ha az eszköz, a haj és a kezelés egy vonalban van. Túl sok gőz, és a rész úgy viselkedik, mint a nedves haj, ezért újra és újra átmegy rajta. Túl kevés hőség, és hat passzt veszel el, ahol kettő is megtörtént volna, ami az egész pontot legyőzi. Az alábbiakban minden arról szól, hogy valójában mi mozgatja az eredményt.
Miért illik a Steam a tekercses, nagy porozitású hajhoz?
A göndör haj tervezésénél fogva száraz. Minél szorosabb a tekercs, annál nehezebben jut el a faggyú a fejbőrtől a tincsen, ezért a 4-es típusú haj gyakran ropogósnak tűnik röviddel mosás után. A nagy porozitású szálak gyorsan felszívják a vizet – gyorsan megduzzadnak –, de rosszul tartják a vizet, ezért ugyanolyan gyorsan leadják a nedvességet.
Steam ott van az ablakon belül. A vízmolekulák és a hő megbontják a hidrogénkötéseket, amelyek egy szálat az alakjában tartják, és együtt teszik ezt. Gőz jelenlétében a kötések alacsonyabb hőmérsékleten szabadulnak fel, mint egyedül száraz érintkezés esetén. Ez az oka annak, hogy egy márka 170 °C-on üzemeltetheti a gőzszerszámot, és még mindig olyan felületet kaphat, amelyhez egy száraz lemeznek 210 °C-ra van szüksége.
A diszulfid kötések érintetlenek, tehát itt semmi sem maradandó, mint a kémiai relaxer. Ami a hajformázás során megváltozik, az a haj fizikai állapota. Miután a haj megszárad, és ismét felveszi a környezeti páratartalmat, a tekercs egy része visszatér. Ez nem termékhiba; ez a módszer fizikája.
A gőzszerszám becsületes pozicionálása nem „tartós kiegyenesítés”. Ez "kevesebb káros passz ugyanazon vizuális eredményért", és ez a különbség az, amit a legtöbb 4-es típusú felhasználó valójában vásárol.
A csökkentett ismétlés az igazi nyeremény. Minden hágó kopik a kutikulán. A 190°C-on végzett négy száraz áthaladás és a 175°C-os gőzzel segített áthaladás nem hasonlítható össze a kumulatív feszültség tekintetében, még akkor is, ha az első napon a végkinézet hasonló lehet.
Mi van valójában a gőzös hajegyenesítőben
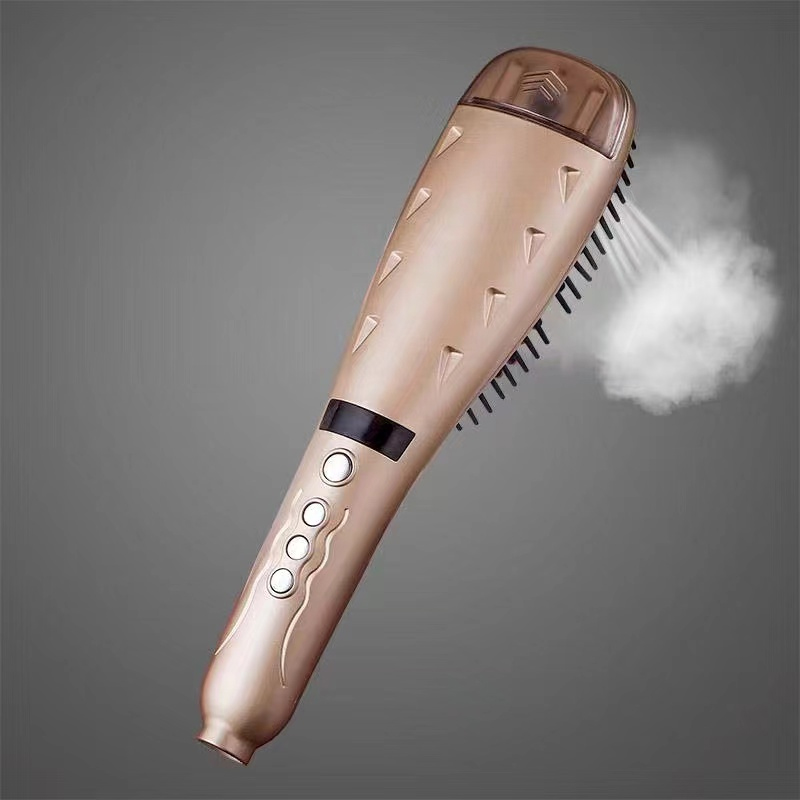
Mechanikailag a gőzös egyengető egy lapos vasaló, amelyre egy szabályozott vízút van felcsavarozva. Általában négy alrendszerről érdemes tudni:
- Fűtőelemek — PTC kerámia vagy MCH fém-kerámia fűtőtestek két lemezen belül, az üzemi hőmérsékletet a beállított érték közelében tartják.
- Gőzkamra – a vizet a lemez felületén vagy a fogak mentén lévő kis nyílásokon keresztül finom köddé alakítja.
- Vízszállítás – gravitációs csepegtetővel vagy mikroszivattyúval. A szivattyúk sokkal pontosabban mérnek, de a szivattyú is az első alkatrész, ami elhasználódik.
- Vezérlőkártya – NTC termisztor, mikrokontroller, automatikus kikapcsolás, és egyes modelleken mozgásérzékelő, amely csökkenti a hőt a szerszám lerakásakor.
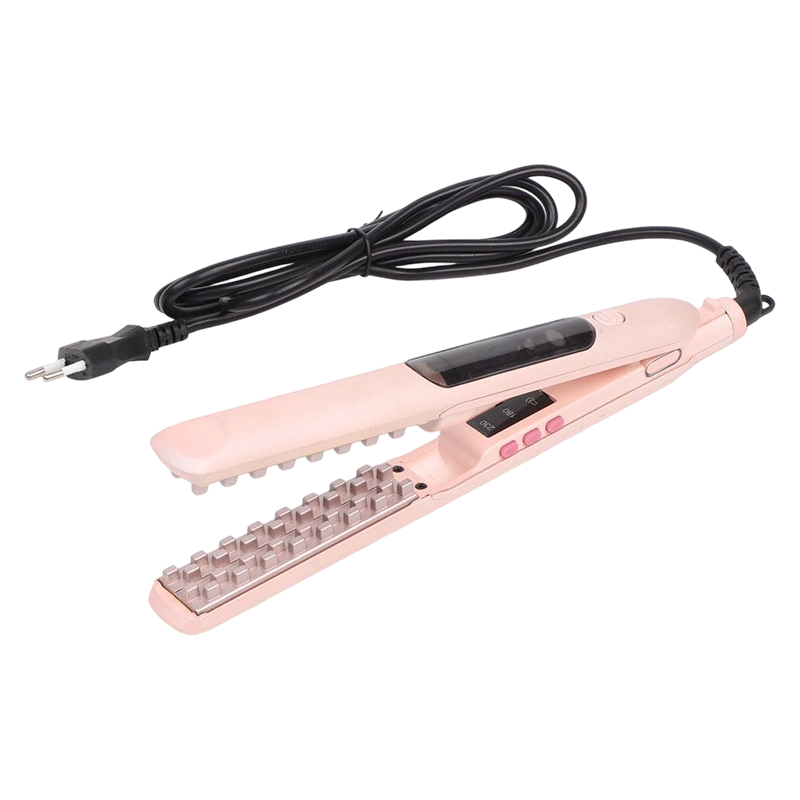
A vastag, nagy porozitású haj esetében ezek közül kettő mindennél fontosabb a marketing oldalon. Az első a munkaszélesség: a 25 mm-es, 4C-os szakaszt megfogó lemez többszörös átfedést jelent, míg a 30–40 mm-es lemez több talajt takar egy mozdulattal. A második az, ahol a gőz kilép. A fogak mentén elosztott nyílások kiegyenlítik a nedvességet; egyetlen központi lyuk nedvesíti a szakasz közepét, és szárazon hagyja a széleit.
Ez a második részlet az, amikor sok minta jól néz ki egy kiállításon, majd két hónap után meghibásodik a fogyasztó fürdőszobájában. A papír specifikációit olcsón meg lehet írni. A konzisztens gőzszállítás nem.
Saját MXN302 nanoméretű gőzkiegyensúlyozó hajvasalónk pontosan erre a problémára épült, és a gőzt egy lebegő panelen vezeti át, nem pedig a lemez közepén.
A műszaki adatok, amelyek eldöntik, hogy működik-e
Hagyja figyelmen kívül a marketing jelzőket, és olvassa el a számokat. A göndör hajon ez a hat paraméter választja el a működő eszközt egy olyan eszköztől, amely csak szárítja a felületet.
| Specifikáció | Miért számít ez a göndör hajnál? | Közös munkatartomány |
|---|---|---|
| A lemez hőmérséklete | A nagyobb hő károsítja az amúgy is legyengült kutikulát | 150-190°C |
| Hőmérséklet stabilitás | A sodródás extra passzokra kényszeríti a kompenzációt | ±5°C-on belül a beállított értéktől |
| A gőzölés időtartama szakaszonként | Túl sok nedvesíti a köteget, túl kevés nem lágyítja meg | 2-4 másodperc gőz |
| A lemez szélessége | A keskeny lemezek nem tudnak megfogni egy sűrű 4C-os részt | 24-40 mm |
| Úszólemezes utazás | Követi a természetes görbét, ahelyett, hogy összenyomna egy pontot | 2–5 mm függőleges úszó |
| Felfűtési idő | A hosszú bemelegítés hosszabb teljes hőterhelést jelent | 20-40 másodperc |
Egy rutin, amely megállja a helyét a 4B és 4C hajra
Az eszköz kevésbé számít, mint a sorrend. Ez az a rend, amely túléli a valódi hajjal való érintkezést.
- Először szárítsa meg. A gőz a feszített hajon működik, a nedves hajon nem, és a durva szárítás eltávolítja a mechanikai ellenállás nagy részét, mielőtt a lemezek hozzáérnének.
- Vágja két-három centiméternél nem vastagabb kötegekre. A vastagabb kötegek extra áthaladást és extra meleget kényszerítenek.
- Vigyen fel hővédőt a címkének megfelelően, a középső hosszúságra és a végekre koncentrálva, ne a gyökerekre.
- Kezdje 160 °C-on. A finom vagy festett hajnak csak 150°C-ra van szüksége; a durva, ellenálló szálak 180°C-ig is felmelegedhetnek.
- Egy passz, majd még egy, ha kell. Ne üldözzön egyetlen makacs tekercset sem harmadik és negyedik lökettel.
- Rögzítse és tartsa három-öt másodpercig, mielőtt elengedi. A maradék hő befejezi a munkát.
- Frissítsen enyhe köddel másnap, ahelyett, hogy olajat rétegezne a már formázott hajra.
A hatodik lépés az, amit a legtöbben kihagynak. Az azonnali elengedés csak részben hagyja el a kötést, estére pedig visszakúszott a szakasz – ami aztán a technika helyett a készüléket okolja.
Az ülések között a hűvös, porlasztott köd többet tesz, mint egy nehéz vaj. Az olyan termékek, mint az MXN303 gőzporlasztó vízion-kondicionálónk, léteznek erre a szakaszra, amelyek anélkül adják vissza a nedvességet, hogy szükség lenne a lemezek ismételt futtatására.
Ahol a legtöbb ember téved
Szinte minden kiábrándító eredmény egy rövid hibalistára vezethető vissza, és egyik sem az eszköz márkájára vonatkozik.
- A gőz kezelése a hajszárítás helyettesítőjeként. Nem, és a főzőlap alatti nedves haj a leggyorsabb út a hőkárosodáshoz.
- Ugyanazt a hőmérsékletet futtatja nedves hajon, mint száraz hajon, ami a teljes hőterhelést a vízbe dobja, nem pedig a tincsébe.
- Túl vastag szakaszok betöltése, majd a szerszám hibáztatása, hogy öt lépésre van szüksége.
- A tányérokat két-három másodpercnél hosszabb ideig egy helyen leparkolni üzenet olvasása közben.
- Hővédőt csak az utolsó menetre kell felvinni, amikor már az elején benne kell lennie.
- Párás időben egy teljes hét tartást várunk, nem vegyszeres módszertől.
Ha egy ismeretlen importált modellt ellenőriz, olvassa el az alapokat, mielőtt csatlakoztatná: a kábel besorolása, az automatikus kikapcsolás viselkedése, és mit csinálnak a lemezek, ha a termosztát meghibásodik. Van egy gyakorlati áttekintés hogyan állapítható meg, hogy a hajvasaló biztonságos-e amely magában foglalja az elvégzendő ellenőrzéseket.
Milyen márkáknak kell bezárniuk a rendelés előtt
Ha a texturált hajú közönség számára vásárol gőzös hajvasalót, az alábbi ellenőrzőlista fontosabb, mint a színvilág. Elég sok mintakört néztünk meg ahhoz, hogy tudjuk, hol rejtőzik általában a költségmegtakarítás.
- A fűtőelem élettartama – kérjen legalább 15 000 fűtési és tartási ciklust úgy, hogy a végén legfeljebb ±5°C-os eltolódás legyen.
- Szivattyúk állóképessége – a meghibásodások közötti átlagos idő adatokat kérje írásban, ne szóbeli megnyugtatásként.
- A tartály tömítése – ragaszkodjon egy olyan mintához, amely 72 órán keresztül felfordítva ült szivárgás nélkül.
- Vízkőállóság – ásványianyag-ellenőrző kialakítás nélkül a gőznyílások hónapokon belül eltömődnek a keményvizes piacokon.
- Lemezbevonatok – a titán, a kerámia máz és a nanobevonatok mindegyike más és más; minden opciót tesztelj egy 4C színmintán, mielőtt elköteleznéd magad.
- Elektromos jóváhagyások – UL vagy ETL az Egyesült Államokban, CE és GS Európában, PSE Japánban. A tanúsítványon szereplő típusszámnak meg kell egyeznie a kartonon található adattáblával.
A kozmetika a funkció után jön. A többszínű fröccsöntött és vízáteresztő felületek polc jelenlétet tesznek lehetővé, de ha a belső szerelvény nem bírja ki a harminc perces folyamatos munkamenetet, a visszaküldési arányok jelzik a problémát.
Kínálatunk magában foglalja az egyengetést, a göndörítést, a forgóformázást és a gőzápolást, mindezt házon belül építve a szerszámozástól a végső összeszerelésig, így teljes hajformázó készülékcsalád négy helyett egy szállítótól lehet áttekinteni.
A Steam valami konkrétat és korlátozottat tesz a fekete hajra. Csökkenti a sima eredmény eléréséhez szükséges hőmérsékletet, és ezt az előnyt csak akkor biztosítja, ha a gőzt kimérik, a lemezek elég szélesek ahhoz, hogy egy valódi részt megfogjanak, és a termosztát ténylegesen tartja a beállított értékét. Egy közepes árfekvésű, becsületes gőzkibocsátással rendelkező szerszám, helyesen használva, felülmúlja a rosszul használt drága szerszámot.
Először tanulja meg az alapokat: szárítsa meg a hajat, nyújtsa ki, vágja vékonyra, tartsa a hőmérsékletet 180 °C alatt, és hagyja lehűlni minden egyes szálat, mielőtt megítélné. A többi következik.